Konstruktion för formsprutning: 14 DFM-kontroller före verktyg
Uppdaterad: 2026-10-20
Granska väggsektioner, släppriktning, funktionsmått och monteringslaster innan ett verktyg beställs. De 14 kontrollerna identifierar frågor att lösa med tillverkaren. Listan anger inte universella måttgränser och bevisar inte att en viss detalj klarar produktionstester.
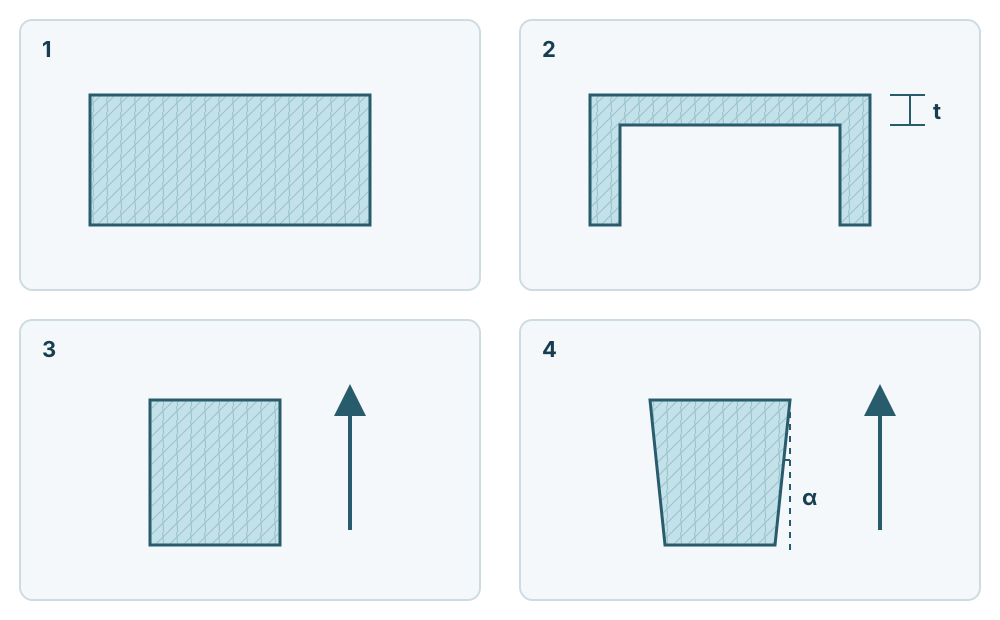
Hur förändrar urkärning och släppning detaljens tvärsnitt?
| Skiss | Att granska |
|---|---|
| 1 → 2 | Urkärning tar bort ett tjockt materialparti. Bedöm väggtjockleken t, styvheten och övergångarna tillsammans. |
| 3 → 4 | I den uppåt öppna formkaviteten som visas gör släppvinkeln α formen bredare mot öppningen och underlättar lossningen. |
Nordmoulds schematiska bild är en egen pedagogisk illustration, inte en provad detalj eller en tillverkningsritning. Den är inte skalenlig. Radier, ingöt och utstötare har utelämnats. Bestäm faktisk väggtjocklek och släppvinkel utifrån plastkvalitet, djup, ytstruktur, funktion och föreslagen verktygskonstruktion; ingen vinkel eller tjocklek anges här.
Öppna vektorreferensen, version 1. De tekniska principerna beskrivs i Protolabs vägledning om släppning och förklaring av väggtjocklek och urkärning. Dessa källor validerar inte någon enskild produktionskonstruktion från Nordmould.
Vad ska konstruktionsgranskningen klargöra?
1. Väggövergångar
Håll godstjockleken jämn där funktionen tillåter. Bedöm ojämn kylning, sjunkmärken och skevhet vid tjockleksövergångar i stället för en allmän procentgräns.
2. Material och godstjocklek
Välj tjocklek efter exakt materialkvalitet, flödesväg, last och process. Alla ABS-detaljer har inte samma lämpliga intervall; låt tillverkaren bedöma sektionen.
3. Släppning
Granska ytor i verktygets öppningsriktning. Bestäm släppvinklar utifrån djup, textur, krympning och utstötning; en enda minimivinkel passar inte alla ytor.
4. Ribbor
Balansera styvhet mot fyllning, kylning och synliga sjunkmärken. Bedöm höjd, tjocklek och rotgeometri tillsammans; ett fast förhållande visar inte tillverkningsbarhet.
5. Skruvtorn
Utgå från skruvens eller insatsens specifikation och monteringslaster. Undvik lokala materialansamlingar och granska sprickrisk, sjunkning och stödribbor.
6. Underskärningar
Markera sådant som hindrar rak urtagning. Jämför omkonstruktion, sidrörelser och insatser samt deras behov av utrymme, åtkomst och underhåll.
7. Delningslinje
Bestäm delningen och tillåtet avtryck innan synliga eller tätande ytor låses. Granska gradkänsliga områden och släppningens riktning.
8. Inlopp och sammanflytningslinjer
Ange tillåtna inloppsmärken och kritiska last- eller tätningsområden. Granska fyllriktning och sammanflytning; en prognos ersätter inte funktionstestning.
9. Radier
Välj en radie som stöder last och flöde utan en tjock anslutning. Måttet beror på lokal vägg, material och anslutande geometri.
10. Urkärning
Överväg ett skal med ribbor i stället för massiv geometri. Kontrollera styvhet, verktygsåtkomst och utstötning; mindre massa är inte i sig en godkänd konstruktion.
11. Toleranser
Ange funktionella gränssnitt och mätreferenser. Avtala om gränser, konditionering, mätning och kontroll före beställning; ett generellt mått bevisar ingen kapacitet.
12. Snäppförband
Beräkna utböjning, kraft och töjning för vald kvalitet, temperatur och antal monteringar. Använd materialspecifika data och testa förbandet, inte en universell tillåten töjning.
13. Insatser
Bifoga ritning, positionering, gänga och hållfasthetskrav. Skilj ingjutna insatser från eftermonterade och bedöm aktuella monteringslaster.
14. Djupa kärnor och hål
Bedöm kärnstyvhet, kylning, avluftning och urtagning. Förhållandet mellan djup och diameter beror på verktyget; jämför ändrad geometri eller efterbearbetning.
Vilka numeriska utgångspunkter kan kontrolleras?
Protolabs publicerar följande allmänna väggrekommendationer. Tum har räknats om med 25,4 mm/tum. Intervallen är för en första bedömning, inte kvalitetspecifika gränser eller Nordmoulds specifikation; bedöm flödesväg, last och verktyg före val.
| Material | Källans intervall, tum | Omräknat intervall, mm |
|---|---|---|
| ABS | 0.045–0.140 | 1.14–3.56 |
| PC | 0.040–0.150 | 1.02–3.81 |
| PP | 0.025–0.150 | 0.64–3.81 |
Protolabs anger 1–2° som vanlig utgångspunkt för släppning, med behov beroende på djup, textur och urtagning. Använd rådet för granskning, inte som godkännande av en obeddömd yta. Protolabs
Ett geometriskt exempel, ingen föreskriven vinkel: vid 20 mm vägghöjd och 1° släppning blir sidoförskjutningen 20 × tan(1°) ≈ 0,35 mm per sida, eller 0,70 mm över två motstående sidor. Kontrollera passning och vilket plan som bestämmer nominellt mått.
Vilka källor och antaganden stöder kontrollerna?
Listan identifierar geometri- och acceptansbeslut. Spara materialdata, CAD-sektion, urtagningsriktning och revisionsstyrd ritning med DFM-anteckningarna. Tillverkarkällorna förklarar principer och godkänner inte en Nordmould-detalj.
- Godstjocklek och urkärning
- Släppning och urtagning
- Beräkning av snäppförband
- Toleranser vid formsprutning
Vanliga frågor
Vad är DFM vid formsprutning?
DFM är granskning av geometri och krav före verktygstillverkning. Nordmould erbjuder en kostnadsfri skriftlig granskning; omfattning och öppna frågor avtalas för projektet.
Hur påverkar olösta konstruktionsfrågor verktygskostnaden?
Olösta konstruktionsfrågor kan kräva mekanismer, bearbetning eller ändringar. Kostnaden beror på lösningen; listan anger inget universellt tillägg i euro.
Hur väljs godstjocklek för ABS?
ABS-väggar dimensioneras efter exakt kvalitet, flödesväg, funktion och verktygsförslag. Be om bedömning av den faktiska sektionen; ett intervall garanterar inte alla ABS-detaljer.
Hur stor släppvinkel behöver detaljen?
Släppvinkeln beror på urtagningsriktning, djup, textur, material och verktyg. Avtala om kritiska ytor med verktygskonstruktören i stället för en universell minimivinkel.
Kan detaljen ha underskärningar?
Underskärningar kan lösas med omkonstruktion, sidrörelser eller insatser. Tillverkaren måste bedöma urtagning, åtkomst, kostnad och underhåll för detaljen.
Finns ett maximalt ribbförhållande?
Det finns inget universellt maximalt ribbförhållande. Granska höjd, tjocklek, rot, fyllning och synliga sjunkmärken för valt material och process.
Varför spelar inloppsplaceringen roll?
Inloppet påverkar fyllning, synliga märken och sammanflytningslinjer. Avtala om tillåtna områden och bedöm kritiska laster och tätningar genom granskning och provning.
Skicka aktuell STEP-modell och ritning till Nordmould för en kostnadsfri DFM-granskning. Markera kritiska funktioner, materialkvalitet, synliga ytor och öppna beslut. Avtala separat om granskningens omfattning, simulering och provning.
DFM / RFQ
Beräkningsverktyg och väljare för formsprutning
Senast granskad: 2026-05