Konstruktion til sprøjtestøbning: 14 DFM-kontroller før værktøj
Opdateret: 2026-10-20
Gennemgå vægtykkelser, udtagningsretning, funktionsmål og monteringsbelastninger før værktøjet bestilles. De 14 kontroller afklarer spørgsmål med producenten. Listen er ikke universelle målgrænser eller dokumentation for, at et bestemt emne består produktionstest.
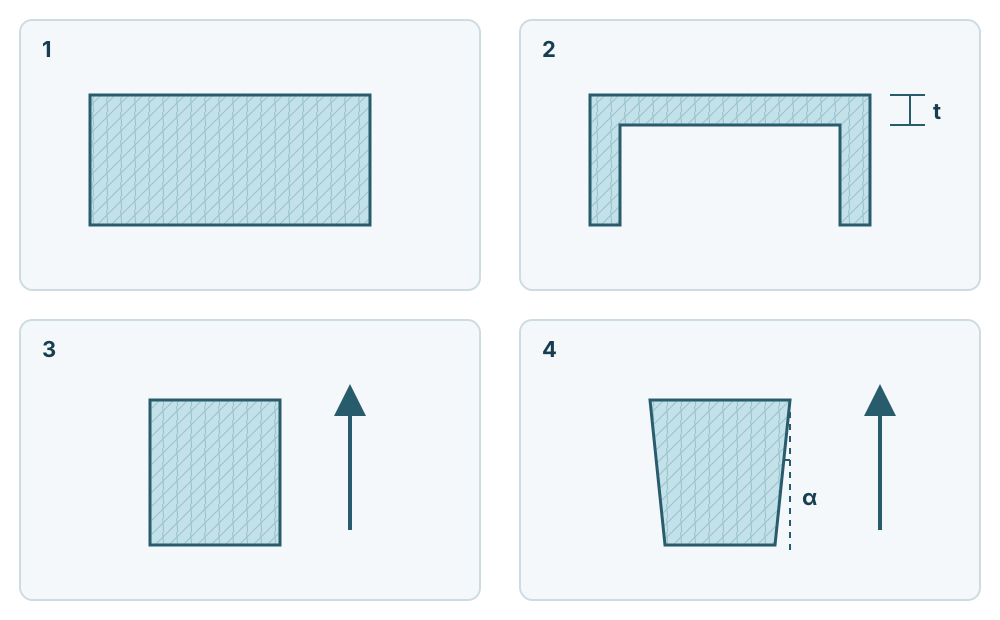
Hvordan ændrer udhuling og slipvinkel emnets tværsnit?
| Skitse | Det bør vurderes |
|---|---|
| 1 → 2 | Udhuling fjerner et tykt materialeområde. Vurder vægtykkelsen t, stivheden og overgangene samlet. |
| 3 → 4 | I det viste formhulrum, som åbner opad, gør slipvinklen α geometrien bredere mod åbningen og letter udtagningen. |
Nordmoulds skematiske tegning er en original illustration til undervisning, ikke et afprøvet emne eller en produktionstegning. Den er ikke målfast. Radier, indløb og udstødere er udeladt. Fastlæg den faktiske vægtykkelse og slipvinkel ud fra plastkvalitet, dybde, overfladestruktur, funktion og det foreslåede formdesign; der angives ingen vinkel eller tykkelse her.
Åbn vektorreferencen, version 1. De tekniske principper beskrives i Protolabs’ vejledning om slipvinkel og forklaring af vægtykkelse og udhuling. Disse kilder validerer ikke et bestemt produktionsdesign fra Nordmould.
Hvad skal konstruktionsgennemgangen afklare?
1. Tykkelsesovergange
Hold godstykkelsen ensartet, hvor funktionen tillader det. Vurder ujævn køling, synkemærker og kast ved overgange frem for en universel procentgrænse.
2. Materiale og godstykkelse
Vælg tykkelse efter præcis materialekvalitet, flydevej, belastning og proces. Ét interval passer ikke til alle ABS-emner; bed producenten vurdere tværsnittet.
3. Slip og udtagning
Kontrollér flader i værktøjets åbningsretning. Fastlæg slipvinklen ud fra dybde, tekstur, svind og udstødning frem for én generel minimumsvinkel.
4. Ribber
Afvej stivhed mod fyldning, køling og synlige synkemærker. Vurder højde, tykkelse og rod samlet; et fast forhold dokumenterer ikke støbbarhed.
5. Skruebøsninger
Tag udgangspunkt i skrue- eller indsatsdata og monteringsbelastning. Undgå lokale materialeophobninger og vurder revner, synkning og støtteribber.
6. Underskæringer
Markér træk, der hindrer lige udtagning. Sammenlign omkonstruktion, sidebevægelser og indsatser samt plads, adgang og vedligehold.
7. Delelinje
Aftal deling og tilladt aftryk, før synlige eller tætnende flader fastlægges. Kontrollér gratfølsomme områder og slippets retning.
8. Indløb og sammenflydningslinjer
Angiv tilladte indløbsmærker og kritiske belastnings- eller tætningsområder. Vurder fylderetning og sammenflydning; en prognose erstatter ikke funktionstest.
9. Radier
Vælg en radius, der støtter belastning og flow uden en tyk samling. Målet afhænger af lokal væg, materiale og tilstødende geometri.
10. Udhuling
Overvej en skal med ribber i stedet for massiv geometri. Kontrollér stivhed, værktøjsadgang og udstødning; mindre masse dokumenterer ikke i sig selv egnethed.
11. Tolerancer
Angiv funktionelle grænseflader og målereferencer. Aftal grænser, konditionering, måling og kontrol før bestilling; et generelt tal beviser ikke kapacitet.
12. Snapforbindelser
Beregn udbøjning, kraft og tøjning for valgt kvalitet, temperatur og antal samlinger. Brug kvalitetsspecifikke data og test forbindelsen frem for en universel tilladt tøjning.
13. Indsatser
Vedlæg tegning, placering, gevind og fastholdelseskrav. Skeln mellem indstøbte og eftermonterede indsatser og vurder de aktuelle monteringsbelastninger.
14. Dybe kerner og huller
Vurder kernestivhed, køling, udluftning og udtagning. Forholdet mellem dybde og diameter afhænger af værktøjet; sammenlign ændret geometri eller efterbearbejdning.
Hvilke talmæssige udgangspunkter kan kontrolleres?
Protolabs offentliggør følgende generelle væganbefalinger. Tommer er omregnet med 25,4 mm/tomme. Intervallerne er til indledende vurdering, ikke kvalitetsspecifikke grænser eller Nordmoulds specifikation; vurder flydevej, belastning og værktøj før valg.
| Materiale | Kildens interval, tommer | Omregnet interval, mm |
|---|---|---|
| ABS | 0.045–0.140 | 1.14–3.56 |
| PC | 0.040–0.150 | 1.02–3.81 |
| PP | 0.025–0.150 | 0.64–3.81 |
Protolabs angiver 1–2° som almindeligt udgangspunkt for slip, afhængigt af dybde, tekstur og udtagning. Brug rådet til vurdering, ikke som godkendelse af en flade uden gennemgang. Protolabs
Et geometrisk eksempel, ikke en foreskrevet vinkel: ved 20 mm væghøjde og 1° slip bliver sideforskydningen 20 × tan(1°) ≈ 0,35 mm pr. side eller 0,70 mm over to modstående sider. Kontrollér pasning og hvilket plan der definerer nominelt mål.
Hvilke kilder og forudsætninger støtter kontrollerne?
Listen identificerer geometri- og acceptbeslutninger. Opbevar materialedata, CAD-snit, udtagningsretning og revisionsstyret tegning med DFM-noterne. Producentkilderne forklarer principper, ikke godkendelse af et Nordmould-emne.
- Godstykkelse og udhuling
- Slip og udtagning
- Beregning af snapforbindelser
- Tolerancer ved sprøjtestøbning
Ofte stillede spørgsmål
Hvad er DFM ved sprøjtestøbning?
DFM er gennemgang af geometri og krav før værktøjsbygning. Nordmould tilbyder en gratis skriftlig vurdering; omfang og åbne spørgsmål aftales for projektet.
Hvordan påvirker uløste konstruktionsspørgsmål værktøjsprisen?
Uløste konstruktionsspørgsmål kan kræve mekanismer, bearbejdning eller ændringer. Omkostningen afhænger af løsningen; listen angiver ikke et universelt tillæg i euro.
Hvordan vælges godstykkelse til ABS?
Vælg ABS-væg efter præcis kvalitet, flydevej, funktion og værktøj. Bed om vurdering af det faktiske tværsnit; ét interval garanterer ikke alle ABS-emner.
Hvor meget slip skal emnet have?
Slipvinklen afhænger af udtagningsretning, dybde, tekstur, materiale og værktøj. Aftal kritiske flader med værktøjskonstruktøren frem for én universel minimumsvinkel.
Kan emnet have underskæringer?
Underskæringer kan løses med omkonstruktion, sidebevægelser eller indsatser. Producenten skal vurdere udtagning, adgang, pris og vedligehold for det aktuelle emne.
Findes ét maksimalt ribbeforhold?
Der findes ikke ét universelt maksimalt ribbeforhold. Vurder højde, tykkelse, rod, fyldning og synkemærker for valgt materiale og proces.
Hvorfor er indløbets placering vigtig?
Indløbet påvirker fyldning, synlige mærker og sammenflydningslinjer. Aftal tilladte områder og vurder kritiske belastninger og tætninger gennem gennemgang og test.
Send den aktuelle STEP-model og tegning til Nordmould til en gratis DFM-gennemgang. Markér kritiske funktioner, materialekvalitet, synlige flader og åbne beslutninger. Aftal gennemgangens omfang, simulering og test særskilt.
DFM / RFQ
Beregnere og vælgere til sprøjtestøbning
Sidst gennemgået: 2026-05